Термостойкие конвейерные ленты для транспортировки горячих материалов
Hongkun производит термостойкие конвейерные ленты для транспортировки клинкера, кокса, агломерата, шлака, литейных материалов, удобрений, цемента, металлургической продукции и других горячих сыпучих материалов. Выбор резиновой смеси, каркаса, толщины обкладки, скорости движения и конструкции системы зависит от температуры материала, фактической температуры поверхности ленты, времени контакта, размера частиц, глубины загрузки, условий охлаждения и конструкции конвейера .
Типичные условия транспортировки горячих материалов
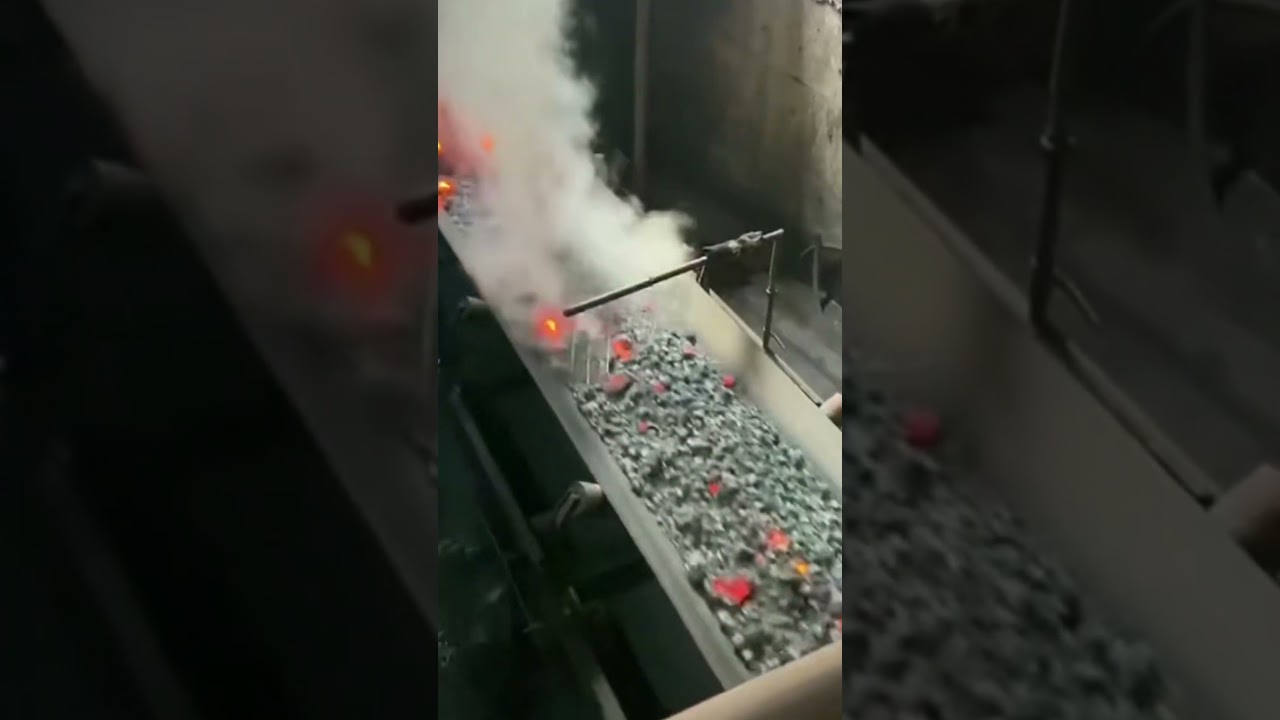
Основные условия эксплуатации включают непрерывную подачу горячих материалов, транспортировку раскаленных частиц и локальный контакт горячих кусков с рабочей поверхностью ленты.
Высокотемпературные производственные линии
Выбор ленты должен учитывать температуру материала, условия загрузки, время контакта, скорость движения, толщину обкладки и доступное охлаждение.
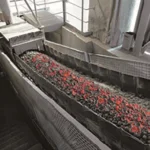
Транспортировка раскаленных материалов
Состав резины, толщина обкладки, конструкция каркаса, глубина загрузки и рабочая скорость должны соответствовать фактической тепловой нагрузке.
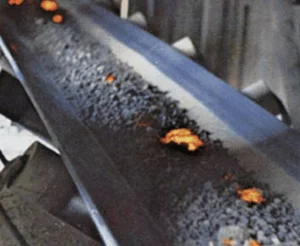
Контакт с отдельными горячими кусками
Крупные или отдельные горячие частицы могут создавать локальное тепловое воздействие, вызывать старение резины, растрескивание и повреждение покрытия.
Часто задаваемые вопросы
Выбор по температуре · Условия эксплуатации · Конструкция · Термические повреждения · Расчёт стоимости
В
Температура материала известна. Какой тип
термостойкой конвейерной ленты выбрать?
Температура материала — важный исходный параметр, однако её недостаточно для выбора подходящего типа ленты.
Следует также учитывать фактическую температуру поверхности ленты, постоянное и пиковое воздействие, продолжительность контакта, размер частиц, толщину слоя материала, скорость и длину конвейера, способ загрузки, охлаждение обратной ветви, абразивное и ударное воздействие, а также требования безопасности.
Предоставьте эти рабочие параметры, чтобы подобрать резиновую смесь обкладок, каркас и толщину обкладок для конкретных условий применения.
В
Совпадает ли температура транспортируемого материала
с температурой поверхности ленты?
Нет. Температура, передаваемая ленте, зависит от состояния материала и конструкции конвейера.
В двух системах, транспортирующих материал одной температуры, поверхность ленты может нагреваться по-разному из-за размера частиц, площади контакта, толщины слоя, скорости ленты, длины транспортирования, точки загрузки, вентиляции и продолжительности охлаждения обратной ветви.
По возможности измерьте поверхность ленты вскоре после точки разгрузки при стабильной работе и укажите обе величины: температуру материала и поверхности ленты .
В
Влияет ли размер частиц на выбор
термостойкой ленты?
Да. Мелкодисперсный материал обычно дольше контактирует с поверхностью ленты и передаёт тепло иначе, чем крупные куски. Крупные горячие куски также могут вызывать локальные термические и ударные повреждения в зоне загрузки.
При выборе ленты учитываются:
- Минимальный и максимальный размер частиц
- Доля мелких частиц и крупных кусков
- Толщина слоя материала
- Высота загрузки и энергия удара
- Возможность скопления или остановки горячего материала
В
Почему термостойкая конвейерная лента становится
твёрдой, растрескивается или глянцуется?
Распространённые причины: чрезмерная температура поверхности ленты, неподходящая смесь обкладки, длительное воздействие, повторный нагрев и охлаждение, недостаточная толщина обкладки, скопление горячего материала, удары и слабое охлаждение обратной ветви.
К ранним признакам относятся:
- Потеря эластичности обкладки
- Затвердевание или глянцевание поверхности
- Мелкие сетчатые трещины
- Локальные обгоревшие или хрупкие участки
- Ускоренный износ в зоне загрузки
Фотографии повреждённой поверхности и рабочие параметры помогут отличить термическое старение от абразивного износа, ударов, схода ленты или проблем со стыком.
В
Что вызывает отслоение обкладки или
расслоение каркаса?
Расслоение возможно, когда чрезмерный нагрев ослабляет связующие слои между обкладкой и каркасом или между отдельными тканевыми прокладками.
Другие возможные причины: неподходящая резиновая и связующая система, повторные циклы нагрева, чрезмерные изгибы, недостаточный диаметр барабана, сильные удары при загрузке, застрявший горячий материал, влага, повреждение краёв или несовместимые материалы стыка.
Место повреждения имеет значение. Расслоение возле точки загрузки, края ленты, зоны огибания барабана или стыка может указывать на разные причины.
В
Выбрать термостойкую ленту с тканевым каркасом EP
или со стальным кордом?
Конструкция с тканью EP часто применяется на коротких и средних конвейерах с умеренным натяжением. Сталекордная конструкция может использоваться на длинных конвейерах при высоком рабочем натяжении, большой ширине, тяжёлых нагрузках и там, где требуется малое удлинение.
Решение должно основываться на расчётах конвейера, требуемой прочности, диаметрах барабанов, ходе натяжного устройства, способе стыковки, ширине ленты, нагрузке и требованиях безопасности, а не только на температуре.
В
Можно ли совместить термостойкость с огнестойкостью,
маслостойкостью или износостойкостью?
Да. Термостойкость можно сочетать с другими эксплуатационными свойствами, включая огнестойкость, маслостойкость, износостойкость, антистатические свойства и устойчивость к определённым химическим веществам.
Эти свойства необходимо рассматривать совместно, поскольку изменение смеси может повлиять на термическое старение, износ, эластичность, адгезию и огнестойкость.
Перед подбором смеси укажите транспортируемый материал, тип масла или химического вещества, требуемый стандарт безопасности, окружающую среду и условия пожарного риска.
В
Какая информация необходима для точного расчёта
стоимости и рекомендации по выбору ленты?
Предоставьте по возможности следующую информацию:
- Ширина, общая длина ленты и требуемое количество
- Прочность тканевого каркаса или стального корда
- Количество прокладок, если применимо
- Толщина верхней и нижней обкладок
- Постоянная и пиковая температура материала
- Измеренная температура поверхности ленты, если известна
- Название материала, размер частиц и насыпная плотность
- Производительность и скорость ленты
- Длина конвейера, высота подъёма и диаметры барабанов
- Тип стыка и применимый технический стандарт
- Фотографии, чертежи, спецификации или маркировка старой ленты
При замене фотографии имеющихся повреждений помогут определить, была ли предыдущая неисправность связана с нагревом, износом, ударами, центровкой или состоянием стыка.
Термостойкие конвейерные ленты для транспортировки горячих материалов
Предназначены для металлургии, коксохимического производства, сталелитейных предприятий, цементной промышленности, литейных производств, стекольной отрасли и других систем транспортировки горячих материалов. Конструкция ленты выбирается согласно температуре материала, температуре поверхности ленты, размеру частиц, времени контакта, износу, ударным нагрузкам, скорости движения и условиям охлаждения.
До 300°C
Зависит от конкретных условий эксплуатации
До 800°C
Кратковременное воздействие при контролируемых условиях работы
До 1000°C
Отдельные горячие куски при ограниченном времени контакта
Температурный класс должен подтверждаться согласно технической спецификации изделия, фактической температуре поверхности ленты и полным условиям эксплуатации.
Специальная термостойкая резиновая смесь
Состав покровной резины выбирается для снижения риска преждевременного затвердевания, растрескивания, потери эластичности, разрушения поверхности и снижения адгезии при длительном или повторном воздействии высокой температуры. Также могут учитываться требования по износостойкости, маслостойкости, огнестойкости и антистатическим свойствам.
EP тканевый или стальной кордовый каркас
EP тканевый каркас применяется для многих систем с обычным и средним натяжением. Стальной корд может использоваться для длинных конвейеров, высокого рабочего натяжения, широких лент, тяжелых нагрузок и требований к минимальному удлинению . Выбор каркаса определяется расчетом конвейера, а не только температурой.
Рекомендации по толщине обкладки
Толщина верхней и нижней обкладки определяется тепловой нагрузкой, абразивным воздействием, ударом, диаметром барабана, защитой каркаса и требуемыми условиями эксплуатации.
Нижняя обкладка: 2–4 мм
Нижняя обкладка: 2–4 мм
Что определяет фактическую тепловую нагрузку на ленту?
Два конвейера, транспортирующие материал с одинаковой температурой, могут требовать различную конструкцию термостойкой ленты. Фактическая тепловая нагрузка зависит не только от температуры материала, а от полного комплекса условий эксплуатации.
Температура материала
Постоянная рабочая температура, кратковременные температурные пики, изменение температуры и частота воздействия являются основными параметрами для выбора термостойкой ленты.
Температура поверхности ленты
Фактическая температура поверхности покрытия имеет большее значение для старения резины, чем только температура транспортируемого материала. Измерение температуры поверхности особенно важно при замене существующей ленты.
Размер частиц и площадь контакта
Мелкие материалы создают более постоянный контакт с поверхностью ленты. Крупные горячие куски могут создавать локальную тепловую нагрузку и ударные повреждения в зоне загрузки.
Толщина слоя материала
Толстый или плотный слой материала может удерживать тепло и увеличивать время контакта. Неравномерное распределение материала также может создавать зоны повышенной температурной нагрузки по ширине ленты.
Скорость ленты и время контакта
Скорость движения, длина конвейера, место загрузки и точка разгрузки определяют продолжительность контакта горячего материала с рабочей поверхностью ленты.
Охлаждение и условия окружающей среды
Охлаждение обратной ветви, вентиляция, температура окружающей среды, закрытая конструкция конвейера, водяное охлаждение и режим работы влияют на рассеивание тепла.
Параметры стального кордового каркаса для термостойких конвейерных лент
Справочные конструктивные параметры для выбранных конструкций конвейерных лент со стальным кордом ST630–ST2000 . Окончательная прочность, схема расположения кордов, толщина обкладки, масса ленты, термостойкая резиновая смесь и конструкция соединения должны подтверждаться с учетом расчета конвейера и фактических условий эксплуатации.
| Параметры каркаса и конструкции | ST630 | ST800 | ST1000 | ST1250 | ST1600 | ST2000 |
|---|---|---|---|---|---|---|
| Номинальная продольная прочность на разрыв Минимальная прочность ленты, Н/мм | 630 | 800 | 1000 | 1250 | 1600 | 2000 |
| Справочный максимальный диаметр стального корда мм | 2.9 | 3.4 | 4.0 | 4.5 | 5.0 | 5.7 |
| Справочный шаг расположения стальных кордов Расстояние между центрами кордов, мм | 10.0 | 10.0 | 12.0 | 12.0 | 12.0 | 12.0 |
| Ориентировочное количество кордов на метр Справочное количество, шт. | 99 | 99 | 82 | 82 | 82 | 82 |
| Справочная минимальная толщина обкладки Верхняя / нижняя обкладка, мм | 5.0 / 5.0 | 5.0 / 5.0 | 6.0 / 6.0 | 6.0 / 6.0 | 6.0 / 6.0 | 6.0 / 6.0 |
| Справочная номинальная масса ленты При верхней и нижней обкладке 6 мм + 6 мм, кг/м² | 21.8 | 23.1 | 25.3 | 26.8 | 28.5 | 31.0 |
Технические особенности и возможности настройки
- Толщина обкладки: Минимальные значения толщины обкладки являются конструктивными справочными параметрами. Для термостойкого применения толщина верхней и нижней обкладки может быть увеличена или изменена с учетом температуры, абразивного воздействия, ударных нагрузок, диаметра барабана, защиты каркаса и требуемых условий эксплуатации.
- Масса ленты: Указанные значения массы основаны на стандартной конструкции с обкладкой 6 мм + 6 мм для сравнения. Фактическая масса зависит от ширины ленты, конструкции корда, толщины обкладки, плотности резины, слоев брекера, конструкции кромок и производственных допусков.
- Термостойкая конструкция: Прочность стального корда сама по себе не определяет термостойкость. Покровная резина, прослойка, адгезия корда, стойкость к тепловому старению и материалы соединения должны подбираться совместно.
- Окончательное подтверждение: Диаметр корда, шаг кордов, количество кордов, толщина обкладки, коэффициент безопасности, диаметр барабанов, система натяжения, конструкция соединения и применяемый стандарт должны быть подтверждены перед производством.
Уведомление о стандартах: Конструкция конвейерных лент со стальным кордом может изготавливаться согласно подтвержденным требованиям DIN, ISO, GB, JIS или требованиям заказчика. Соответствие конкретному стандарту должно быть указано только после подтверждения редакции стандарта, конструкции изделия, методов испытаний, значений характеристик, объема проверки и необходимой технической документации.
